

Número Browse:0 Autor:editor do site Publicar Time: 2026-10-26 Origem:alimentado


A falha nas válvulas no processamento de laticínios acarreta enormes riscos. Um único selo comprometido ou uma perna morta microscópica provoca deterioração do lote, contaminação bacteriana e penalidades regulatórias severas. As instalações devem equilibrar o roteamento de fluidos de alta eficiência com protocolos agressivos Clean-In-Place (CIP) e Steam-In-Place (SIP). Ambientes de alto volume de laticínios punem os equipamentos diariamente. Encontrar a válvula borboleta sanitária certa para o processamento de laticínios resolve esse desafio operacional. Os engenheiros de fábrica precisam de processos de avaliação rigorosos e baseados em evidências. Você deve examinar minuciosamente a metalurgia, a compatibilidade do elastômero, a atuação e os padrões de conexão. Isso garante confiabilidade a longo prazo e conformidade rigorosa. Você aprenderá exatamente como avaliar, especificar e manter esses componentes críticos para obter o máximo de tempo de atividade.
Questões de metalurgia: Especificar aço inoxidável 316L em vez de 304 é fundamental para resistir aos efeitos corrosivos de produtos químicos CIP agressivos (por exemplo, soda cáustica, ácido nítrico) e processos SIP de alta temperatura.
Compatibilidade do elastômero: A seleção do material de vedação (EPDM, FKM, Silicone) deve ser determinada pelo teor de gordura, temperatura de processamento e regime de limpeza específicos do produto lácteo.
Conexões higiênicas: A utilização de conexões tri-clamp minimiza pernas mortas e pontos de alojamento de bactérias, garantindo uma higienização rápida e verificável.
Atuação e Torque: O dimensionamento adequado do torque e a integração da atuação pneumática são essenciais para evitar o desgaste da vedação e manter a eficiência da planta automatizada.
Verificação de qualidade: A distinção entre produtos OEM qualificados e alternativas inferiores exige uma verificação rigorosa da rastreabilidade do material, da usinagem do disco e das tolerâncias de compressão da sede.
As fábricas de laticínios exigem um controle de fluidos impecável. As válvulas industriais padrão falham rapidamente nesses ambientes. Você precisa de componentes sanitários específicos para manter a integridade do produto durante milhares de horas de operação.
As válvulas borboleta oferecem vantagens distintas em relação às válvulas sanitárias de esfera ou diafragma. Eles apresentam uma área de instalação notavelmente menor. Essa compacidade permite que os engenheiros projetem matrizes de tubulação mais compactas e eficientes em salas de produção lotadas. A operação requer um simples quarto de volta. Isto permite ciclos rápidos de abertura e fechamento. Além disso, as válvulas borboleta proporcionam maior facilidade de limpeza CIP. Elas contêm menos fendas internas do que as válvulas de esfera. O fluido flui suavemente através do disco aerodinâmico. Isto reduz o risco de aprisionamento do produto e permite que os fluidos de lavagem entrem em contato eficazmente com todas as superfícies internas.
O controle de fluidos em fábricas de laticínios acarreta requisitos operacionais não negociáveis. O isolamento do fluxo deve ser absoluto. Quando a válvula fecha, vazamento zero é o único padrão aceitável. A minimização da queda de pressão é igualmente crítica. A geometria interna deve permitir que o leite cru, o leite pasteurizado ou o soro passem com resistência mínima. Quedas de alta pressão causam cisalhamento indesejado. O cisalhamento danifica as proteínas lácteas sensíveis e pode alterar a textura do produto final. A linha de base exige desempenho consistente e repetível em milhares de ciclos de atuação sem degradar a vedação.
O projeto sanitário é fortemente regulamentado. Você deve aderir aos padrões específicos do setor para passar nas auditorias das instalações. As Normas Sanitárias 3-A determinam requisitos geométricos exatos para equipamentos de laticínios. O Título 21 do FDA CFR rege a segurança do material para superfícies de contato com o produto, garantindo que os elastômeros não liberem toxinas para o leite. As diretrizes do EHEDG fornecem estruturas rígidas para limpeza. Esses regulamentos exigem um design sem fendas. O disco da válvula e a sede devem combinar perfeitamente. Qualquer lacuna microscópica pode abrigar patógenos perigosos como Listeria ou Salmonella. A conformidade garante que suas instalações protejam a saúde pública e evitem recalls dispendiosos.
A limpeza automatizada define as operações leiteiras modernas. As válvulas devem suportar ciclos térmicos rápidos. Durante o SIP, as temperaturas aumentam dramaticamente à medida que o vapor vivo esteriliza a linha. CIP introduz exposição química agressiva. Um ciclo de lavagem padrão envolve um pré-enxágue, uma lavagem com soda cáustica de 1,5% a 2% a 180°F, um enxágue intermediário, uma lavagem com ácido nítrico a 140°F e um enxágue sanitário final. A válvula deve suportar esses extremos químicos e térmicos sem se degradar. Deve limpar completamente sem exigir desmontagem manual. O sucesso significa que as superfícies internas permanecem imaculadas após cada ciclo de lavagem automatizado.
A seleção do material determina a longevidade da válvula. Uma válvula borboleta sanitária de aço inoxidável deve resistir a constantes ataques químicos. Escolher a liga errada leva a falhas catastróficas e contaminação.
A composição química separa essas duas ligas. O aço inoxidável 304 oferece resistência básica à corrosão. No entanto, ele falha sob regimes rigorosos de limpeza de laticínios. Você deve especificar uma válvula borboleta sanitária 316L para áreas de contato com o produto. 316L contém 2% a 3% de molibdênio adicionado. Este elemento melhora drasticamente a resistência à corrosão por pites e frestas. Os ambientes de laticínios sujeitam as válvulas aos cloretos do leite e aos agentes de limpeza ácidos. O “L” significa baixo carbono. Baixo teor de carbono evita a precipitação de carboneto durante a soldagem. Isso garante que o metal permaneça estruturalmente sólido e altamente resistente à corrosão durante décadas de serviço.
A suavidade do metal impacta diretamente na higiene. As especificações técnicas definem a rugosidade da superfície interna usando valores Ra (Roughness Average). Um acabamento interno de Ra < 0,8 µm (32 µin) ou melhor é obrigatório para aplicações lácteas. Picos e vales microscópicos prendem bactérias. Um acabamento liso evita a formação de biofilme. Ele impede o acúmulo de milkstone, que ocorre quando as proteínas do leite e o fosfato de cálcio precipitam em superfícies quentes. O polimento mecânico atinge essa linha de base. O eletropolimento proporciona uma superfície ainda mais lisa e passiva, removendo os picos microscópicos eletroquimicamente. Você deve verificar esses valores de Ra por meio de documentação certificada antes da instalação.
O elastômero forma a barreira crítica contra vazamentos. A seleção de materiais higiênicos para vedação da válvula borboleta requer a combinação da química com o produto lácteo específico que flui pela linha.
EPDM serve como escolha padrão para leite líquido e soro de leite. Oferece excelente resistência à água quente e ao vapor. Ele lida com produtos de limpeza alcalinos sem esforço. O EPDM mantém a flexibilidade em uma ampla faixa de temperatura, tornando-o ideal para linhas de pasteurização padrão. No entanto, tem uma vulnerabilidade distinta. O EPDM degrada-se quando exposto a produtos com alto teor de gordura. A gordura butírica faz com que o elastômero inche. O inchaço aumenta o torque operacional, faz com que o disco emperre e eventualmente destrói a vedação através de rasgo mecânico.
Aplicações com alto teor de gordura requerem FKM. Avalie seu uso em ambientes que manuseiam creme de leite, linhas de manteiga ou queijos com alto teor de gordura. O FKM resiste excepcionalmente bem às gorduras animais. Também se destaca no processamento em alta temperatura. Onde o EPDM incha ou quebra, o FKM mantém a sua integridade estrutural. Custa mais inicialmente, mas evita paradas frequentes de manutenção em linhas de processo com alto teor de gordura. Tenha em mente que o FKM tem uma resistência ligeiramente inferior a soluções cáusticas altamente concentradas em comparação com o EPDM.
O silicone oferece uma ampla faixa de temperatura e pureza excepcional. Não confere sabor ou odor ao produto. Porém, possui menor resistência mecânica. O silicone rasga mais facilmente sob condições de alto atrito, tornando-o menos adequado para válvulas automatizadas de alto ciclo. As vedações envoltas em PTFE proporcionam máxima resistência química. Eles lidam com os produtos químicos CIP e linhas de dosagem de sabores mais agressivos. A compensação envolve elasticidade. O PTFE é rígido. Essa rigidez leva a requisitos de torque mais elevados. Os atuadores devem ser aumentados para garantir o fechamento adequado sem travamento.
Comparação de elastômeros de válvulas sanitárias no processamento de laticínios | ||||
Material | Melhor aplicação láctea | Resistência à gordura butírica | Faixa de temperatura | Limitações Operacionais |
|---|---|---|---|---|
EPDM | Leite desnatado, soro de leite, linhas CIP padrão | Pobre | -30°C a 140°C | Incha e rasga em produtos com alto teor de gordura |
FKM (Viton) | Creme de leite, manteiga, queijo com alto teor de gordura | Excelente | -20°C a 200°C | Menor resistência a cáusticos fortes |
Silicone | Linhas de transferência sensíveis à temperatura | Justo | -50°C a 200°C | Baixa resistência ao rasgo mecânico |
Ptfe | Dosagem química agressiva, aromatizantes | Excelente | -20°C a 150°C | O material rígido requer maior torque do atuador |
A forma como a válvula se conecta à matriz da tubulação determina sua capacidade de limpeza. Conexões ruins criam pernas mortas, abrigam bactérias e complicam a manutenção de rotina.
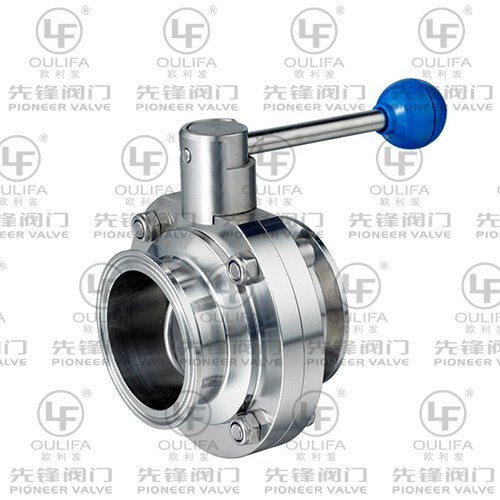
Uma válvula borboleta de três braçadeiras para processamento de laticínios oferece vantagens mecânicas distintas. As conexões Tri-clamp (ponteira) permitem montagem e desmontagem rápidas. As equipes de manutenção podem inspecionar o interior da válvula em minutos, sem ferramentas especializadas. Tri-clamps mantêm um furo interno perfeitamente nivelado. A junta alinha-se exatamente com a parede do tubo. Esta transição perfeita elimina zonas mortas. O fluido flui sem obstrução, garantindo uma higienização rápida e verificável durante os ciclos CIP.
Conexões roscadas apresentam riscos inerentes em ambientes sanitários. Os fios podem abrigar bactérias se não forem mantidos perfeitamente. Eles são mais difíceis de limpar automaticamente e muitas vezes requerem escovação manual. A soldagem orbital oferece uma alternativa superior para instalações permanentes. As extremidades soldadas eliminam totalmente a junta. Isso elimina um possível ponto de falha e cria um trecho de tubulação contínuo e suave. No entanto, a soldagem requer protocolos rígidos. Você deve purgar a linha com gás argônio durante a soldagem. A purga evita a oxidação (açucaramento) na parte traseira da solda e mantém o acabamento higiênico interno. As válvulas soldadas são ideais para áreas inacessíveis onde a inspeção manual é pouco frequente.
As fábricas de laticínios modernas dependem da automação. O acionamento adequado da válvula garante a eficiência do processo, reduz a mão de obra e prolonga a vida útil do equipamento.
As alças manuais funcionam bem para linhas isoladas de baixa frequência. Eles exigem intervenção física do operador, o que introduz erro humano. Para controle de processo automatizado de alto volume, atuadores pneumáticos são obrigatórios. Você deve avaliar a eficiência operacional. Os sistemas pneumáticos reduzem significativamente as horas de trabalho. Eles garantem velocidades consistentes de abertura e fechamento. A atuação automatizada evita o efeito de golpe de aríete causado pelo fechamento das válvulas pelos operadores. Isso protege toda a infraestrutura de tubulação contra picos de pressão e juntas rompidas.
O dimensionamento do atuador depende inteiramente do torque. A viscosidade do fluido afeta fortemente o torque de ruptura. O leite líquido flui facilmente e requer cálculos de torque padrão. A coalhada de iogurte ou queijo cria uma resistência significativa. Fluidos de alta viscosidade exigem maior torque de ruptura para iniciar o movimento. O subdimensionamento de atuadores leva a falhas catastróficas. A válvula não fechará contra a pressão do fluido, causando derramamentos ou contaminação cruzada. O superdimensionamento acarreta seus próprios riscos. O torque excessivo bate o disco na sede. Isto causa desgaste rápido e excessivo do elastômero, levando a vazamentos prematuros.
Plantas automatizadas requerem dados em tempo real. Você deve integrar cabeçotes de controle nos atuadores pneumáticos. Essas unidades abrigam válvulas solenóides e interruptores de proximidade. Eles fornecem feedback imediato ao PLC central. Protocolos modernos como AS-i e IO-Link simplificam essa comunicação, reduzindo a complexidade da fiação. O sistema sabe exatamente quando a válvula está aberta, fechada ou presa. Esse monitoramento de posição em tempo real evita a contaminação cruzada entre produto bruto, produto pasteurizado e produtos químicos CIP.
Nem todas as válvulas desempenham todas as funções igualmente bem. Você deve alinhar as capacidades da válvula com a dinâmica de fluidos específica da linha de processo.
As válvulas borboleta são excelentes no rápido isolamento do fluxo liga/desliga. Eles selam hermeticamente e abrem rapidamente. No entanto, eles têm limitações severas no estrangulamento preciso do fluxo. O design do disco cria turbulência quando parcialmente aberto. Se você precisar de regulação de fluxo precisa para mistura ou dosagem, uma válvula de assento único ou modulante tem melhor desempenho. Use válvulas borboleta estritamente para isolamento e roteamento.
Uma aplicação padrão de válvula de processamento de laticínios envolve transferência de leite líquido e soro de leite. Estes são cenários de alto fluxo e baixa queda de pressão. A atuação rápida é necessária para direcionar fluidos entre silos e pasteurizadores. As vedações EPDM padrão lidam perfeitamente com esses fluidos. A baixa viscosidade significa que se aplicam cálculos de torque padrão. O foco principal aqui é manter as condições higiênicas durante transferências em alta velocidade e garantir que as válvulas abram totalmente para evitar o aumento de pressão.
Iogurte com partículas de frutas ou coalhada de queijo altera os requisitos de engenharia. As válvulas borboleta padrão têm dificuldades aqui. O disco fica diretamente no caminho do fluxo. Pode cortar coalhadas sensíveis ou esmagar pedaços de frutas, prejudicando a textura do produto. Você deve avaliar essas limitações cuidadosamente. Nestes cenários, pode ser necessário aumentar o tamanho da válvula para reduzir a velocidade. Alternativamente, faça a transição para um projeto excêntrico ou uma válvula de esfera sanitária especializada com abertura total para evitar cisalhamento do produto e manter a integridade da textura.
A aquisição exige extrema diligência. O mercado contém muitas cópias inferiores que parecem idênticas a componentes de alta qualidade por fora, mas falham rapidamente sob pressão.
Válvulas de baixa qualidade revelam-se através de baixas tolerâncias de fabricação. Olhe atentamente para o disco. Produtos inferiores usam discos fundidos. A fundição geralmente deixa problemas de porosidade microscópica. Esses poros retêm bactérias e resistem à limpeza CIP. Os produtos qualificados apresentam discos forjados e usinados em CNC. A usinagem garante suavidade absoluta e geometria perfeita. Além disso, verifique as tolerâncias de compressão do assento. A compressão inconsistente leva a vazamento prematuro em um lado da válvula ou a requisitos excessivos de torque no outro.
As válvulas padrão não se adaptam a todos os cenários. Você pode exigir válvulas borboleta sanitárias personalizadas para fábricas de laticínios . A modernização de plantas legadas muitas vezes requer dimensões face a face não padronizadas. As válvulas padrão simplesmente não se adaptam à tubulação existente sem modificações dispendiosas. Produtos lácteos sensíveis à temperatura exigem engenharia personalizada. Chocolate líquido ou creme de leite podem exigir válvulas encamisadas especializadas. Essas jaquetas fazem circular água quente ao redor do corpo da válvula para evitar que o produto solidifique dentro do mecanismo.
Examine cuidadosamente seus fornecedores antes de comprar. Exija rastreabilidade do material. Os Mill Test Reports (MTRs) comprovam a composição química exata do aço, verificando o teor de molibdênio no 316L. Não aceite produtos sem MTRs. Investigue seus protocolos internos de teste de pressão. Cada válvula deve ser testada hidrostaticamente antes do envio para garantir vazamento zero. Por fim, verifique a sua adesão aos sistemas de gestão da qualidade ISO 9001. Processos rigorosos de controle de qualidade garantem consistência entre lotes.
Mesmo a melhor válvula falha se instalada incorretamente. A implementação adequada e a manutenção proativa protegem seu investimento e evitam paralisações inesperadas.
As equipes de instalação muitas vezes cometem erros críticos durante as atualizações da planta. Apertar demais os tri-clamps é o erro mais comum. A pressão excessiva expulsa a junta diretamente no fluxo do produto. Isto cria uma barragem que retém bactérias, interrompe o fluxo e torna o CIP ineficaz. O desalinhamento da tubulação apresenta outro grande risco. Forçar tubos desalinhados juntos coloca um estresse imenso no corpo da válvula. Isso causa desgaste irregular da sede. O disco esfrega agressivamente contra um lado, causando vazamento prematuro e fadiga do metal.
Não espere por um vazamento para substituir uma vedação. Estabeleça uma estrutura de manutenção preditiva. Baseie seus intervalos de manutenção na frequência de atuação e na concentração de produtos químicos CIP, em vez de dias corridos. As linhas de alto ciclo exigem inspeções mais frequentes. Treine os operadores para detectar indicadores visuais e operacionais de falhas nos selos. Um aumento inexplicável no tempo de atuação indica inchaço do elastômero. Gotas microscópicas no exterior indicam falha na vedação da haste. Substitua os elastômeros antes que ocorra uma violação catastrófica.
Acompanhe os ciclos de atuação através do PLC para determinar padrões de desgaste exatos.
Inspecione as válvulas visualmente durante as fases de limpeza manual de rotina.
Monitorar a pressão do ar nas linhas pneumáticas; gotas podem indicar falha na vedação do atuador.
Mantenha um registro das concentrações químicas CIP para correlacionar com a degradação prematura do elastômero.
Uma válvula borboleta sanitária confiável nunca é uma mercadoria simples. Ele representa um componente altamente projetado onde a metalurgia, a ciência do elastômero e a atuação se alinham perfeitamente ao seu processo específico de laticínios. Tratar essas válvulas como peças intercambiáveis leva à contaminação e ao tempo de inatividade. Você deve projetar a solução com base na dinâmica dos fluidos, no teor de gordura e na exposição a produtos químicos.
Sua lógica de seleção deve permanecer rígida. Exija aço inoxidável 316L para todas as superfícies de contato do produto. Verifique a conformidade com 3-A e FDA para cada elastômero. Combine o material do selo diretamente com o teor de gordura do seu produto. Certifique-se de que os atuadores pneumáticos sejam dimensionados especificamente para a viscosidade do fluido. Sempre exija MTRs para evitar imitações inferiores.
Execute as seguintes etapas práticas para proteger suas linhas de processo:
Audite seus protocolos CIP atuais para documentar concentrações químicas exatas e picos de temperaturas SIP.
Mapeie o conteúdo de gordura e a viscosidade de cada fluido que passa pelos locais de válvula propostos.
Inspecione as instalações existentes quanto a juntas extrudadas ou desalinhamento de tubos que possam causar falhas prematuras.
Consulte um fabricante especializado de válvulas sanitárias para calcular os requisitos precisos de torque com base nos dados do seu fluido.
Estabeleça um cronograma de manutenção preventiva documentado com base em ciclos de atuação e não em dias corridos.
R: O melhor material depende do produto. EPDM é o padrão da indústria para leite líquido, soro de leite e linhas CIP padrão devido à sua excelente resistência ao vapor. No entanto, para produtos com alto teor de gordura, como creme de leite ou manteiga, o FKM (Viton) é necessário porque o EPDM incha e se degrada quando exposto a alto teor de gordura butírica.
R: O aço inoxidável 316L contém molibdênio, o que aumenta significativamente sua resistência à corrosão por picadas e frestas. As fábricas de laticínios usam produtos químicos CIP agressivos, ácidos e cáusticos, bem como soluções ricas em cloreto. O 316L resiste a esses ambientes agressivos sem corrosão, enquanto o 304 irá degradar e potencialmente abrigar bactérias ao longo do tempo.
R: Os intervalos de substituição dependem inteiramente da frequência de atuação, da temperatura do fluido e da concentração química CIP. Válvulas de alto ciclo em ambientes químicos agressivos podem exigir substituição trimestral. Estabeleça um cronograma de manutenção preditiva com base em contagens de ciclos e inspeções visuais regulares quanto a inchaço ou desgaste, em vez de esperar por um vazamento.
R: As conexões Tri-clamp permitem montagem e desmontagem rápidas e sem ferramentas. Isso torna a inspeção e manutenção manuais altamente eficientes. Mais importante ainda, eles fornecem um furo interno perfeitamente nivelado, sem fendas ou pernas mortas, garantindo que a linha possa ser completamente limpa durante processos CIP automatizados.
R: As válvulas borboleta padrão podem ter problemas com fluidos de alta viscosidade ou produtos com partículas. O disco fica no caminho do fluxo, o que pode causar quedas de pressão ou coalhada sensível ao cisalhamento. Você deve calcular um torque de ruptura mais alto para o atuador ou considerar projetos de válvula ampliados ou especializados para evitar danos ao produto.
R: Os Padrões Sanitários 3-A determinam os critérios de projeto do equipamento para garantir que ele possa ser facilmente limpo e higienizado. Para válvulas borboleta, isso inclui requisitos específicos para rugosidade da superfície interna (normalmente Ra < 0,8 µm), geometrias sem fendas, capacidade de autodrenagem e uso de materiais aprovados pela FDA para todas as superfícies de contato do produto.


